


De productie van aseptische farmaceutische producten is van oudsher het meest veeleisende en risicovolle farmaceutische project. Veel farmaceutische bedrijven worden geconfronteerd met het "dilemma" van het veranderen van het productieproces of het opgeven van de productie van aseptische producten die niet terminaal kunnen worden gesteriliseerd.
Dit artikel vergelijkt het traditionele aseptische vulproces, het vriesdroogproces en het bfs aseptische vulproces om u te vertellen waarom de ASEPTIC BFS-MACHINE UW BESTE KEUZE IS.
Aseptisch BFS-vulproces:
De opkomst van het Blow Fill Seal "drie-in-één" aseptisch vulproces (hierna het BFS-proces genoemd) moet worden gemarkeerd door de BFS-machine die in 1962 is uitgevonden door de Duitse ingenieur Gerhard Hansen. De BFS-machine kan de CIP/ SIP (online reiniging/online sterilisatie) van alle materiële pijpleidingen onder controle van computerprogramma's, zodat de drie processen van het maken, vullen en afdichten van flessen worden voltooid in dezelfde steriele omgeving onder de bescherming van klasse A-luchtdouche .
Het volledige productiecontroleproces wordt voltooid door het computerprogramma volgens het vooraf bepaalde programma. De mogelijke risico's (omgeving, temperatuur, drukverschil, etc.) in het proces worden bewaakt door de computerbesturing volgens de ingestelde parameters. De parameters worden volledig in de computer opgeslagen en kunnen op elk moment worden geraadpleegd, maar kunnen niet worden gewijzigd. Dit is het vulproces met de sterkste steriliteitsgarantie op dit moment.
Het BFS aseptische vultechnologieproces wordt weergegeven in figuur 1.

Introductie van de 8 detailvoordelen die u moet weten over aseptische BFS-machinevultechnologie.
1. Superieur aseptisch ontwerp van de productieomgeving:
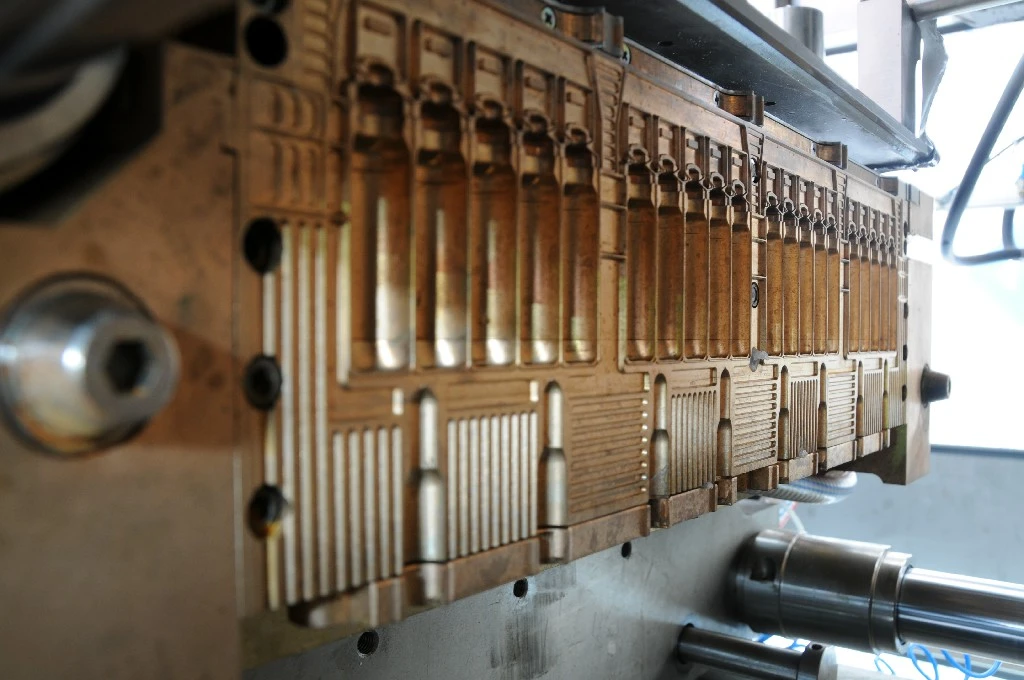 De BFS-machine is ontworpen en geïnstalleerd volgens het principe van "zwart-wit partitie". Het hele productieproces wordt bestuurd door het computerprogramma en de procesparameters zijn stabiel en betrouwbaar. Het vulgebied van de apparatuur wordt beschermd door laminaire stroming op A-niveau, er is geen operator in de vulruimte tijdens de productie en er is geen vervuilingsbron in het productieproces. Alle procesleidingen (inclusief het voorbereidingssysteem) die in contact komen met materialen kunnen CIP/SIP realiseren, en de blaas-, vul- en sealstations worden beschermd door A-level luchtdouches, producten worden buiten de vulruimte getrimd. De ene kant van het producttransportkanaal bevindt zich in het laminaire stroomgebied op A-niveau en de andere kant bevindt zich in het algemene productiegebied, er is een drukverschilbescherming van niet minder dan 40 Pa en het hele proces heeft een sterk aseptisch garantievermogen.
2. Super kostenbesparend vermogen:
De BFS-machine maakt de container in aseptische staat zonder de container te reinigen en te steriliseren, waardoor proceswater en energie worden bespaard.
3. Hoge productkwaliteit en uitgebreide economische voordelen:
BFS-machine heeft een modulair ontwerp, één uitrusting is als een kleine fabriek, die automatisch het hele proces en de bewaking van blazen, vullen en afdichten kan voltooien. De apparatuur neemt een klein oppervlak in beslag en verbruikt minder energie in het productieproces. Daarom zijn de uitgebreide productiekosten van het aseptische vulproces van BFS niet hoger dan die van het traditionele aseptische vulproces, maar de productkwaliteit en de uitgebreide economische voordelen zijn veel hoger dan het traditionele aseptische vulproces.
4. Ultrahoge technische inhoud en product toegevoegde waarde
BFS-machine kan PP / PE2-materialen gebruiken volgens de procesbehoeften, de uitgebreide kosten van de productie van plastic containers zijn laag en het gehalte aan producttechnologie en de toegevoegde waarde zijn hoog.
5. Computerbesturing, veilige en betrouwbare resultaten
BFS-machine kan CIP/SIP automatisch voltooien onder computerprogrammabesturing, met betrouwbare reproduceerbaarheid en veilige en betrouwbare resultaten.
6. Geschikt voor de productie van verschillende vormen van aseptische vulproducten;
BFS-apparatuur kan aseptische vulling realiseren zonder sterilisatie bij hoge temperatuur en de productkwaliteit is stabiel. Het kan alleen worden toegepast op verschillende vormen van aseptische productvulling en de productie van verschillende aseptische containers door verschillende vormen te veranderen.
7. Aseptische productie, aseptisch gebruik, kostenbesparingen
De vulmachine van BFS-apparatuur vormt een "Luer-interface"-structuur bij de flessenhals terwijl het product wordt gevuld. De "Luer-interface" kan stevig worden aangesloten op de spuit. Wanneer de oplossing wordt geëxtraheerd, komt de externe lucht niet in de container en kunnen producten aseptische productie, aseptisch gebruik en goede veiligheidsprestaties realiseren. Kunststof verpakkingsafval is gemakkelijk te verwerken en vervuilt het milieu niet.
Het aseptische vulproces van BFS heeft een geschiedenis van bijna 50 jaar. Vanwege de voordelen van een sterke steriliteitsgarantie in het productie- en gebruiksproces, is het een trend geworden om het productieproces van glazen ampul van wassen, vullen, afdichten en steriliseren en het productieproces van glazen flesinfusie te vervangen door het aseptische vulproces van BFS. Aseptische producten voor flexibele verpakkingen hebben onvervangbare voordelen op speciale gebieden zoals gevechtsgereedheid en rampenbestrijding.
8. Het BFS-proces is meer geschikt voor de productie van warmtegevoelige medicijnen, biochemische preparaten, vaccins en andere producten.
Tijdens het productieproces maakt het unieke matrijsontwerp het vorm- en koelproces van de ampullen bijna gelijktijdig voltooid. Hoewel de temperatuur van het product aan het begin van het vullen enigszins stijgt, is dit niet voldoende om de kwaliteit van het medicijn te beïnvloeden.
Traditioneel aseptisch vulproces:
In het traditionele aseptische vulproces, aangezien de apparatuur CIP/SIP niet echt kan realiseren, moeten met name de belangrijkste componenten van de apparatuur vóór gebruik handmatig worden geassembleerd en debuggen, wat vervuiling van de apparatuur en de aseptische omgeving zal veroorzaken. Containers en componenten worden van buitenaf gekocht en moeten afzonderlijk worden gereinigd en gesteriliseerd en vervolgens worden gecombineerd. Er is een risico op besmetting in elke schakel en het is onmogelijk om tijdens het hele proces aan de vereisten van steriliteitsborging te voldoen.
Het eigenlijke productieproces bevestigde ook de gebreken van traditioneel aseptisch afvullen. De was-, vul-, sluit- en sterilisatieprocessen van glazen ampullen met een klein volume hebben bijvoorbeeld de volgende gebreken:
1. Hoge uitgebreide kosten:
(1) Voor de uitbestede glazen ampullen is het noodzakelijk om een groter magazijn te bouwen voor binnenverpakkingsmaterialen.
(2) Er zijn veel was-, vul-, afdichtings-, sterilisatie- en nabewerkingsapparatuur, de productielijn is lang, de werkplaats is groot en de infrastructuurkosten zijn hoog.
(3) Het schone productiegebied is groot, de gebiedsindeling is complex en de controle en detectie zijn moeilijk.
(4) Het flessenwasproces vereist veel water en de containers en afgewerkte producten moeten twee keer worden gesteriliseerd, wat veel energie verbruikt.
(5) Er zijn veel operationele functies en het managementrisico is hoog.
(6) Het product is gemakkelijk kapot te maken en de verpakkings- en transportkosten zijn hoog.
De uitgebreide kosten van het traditionele aseptische vulproces zijn hoger dan die van het aseptische vulproces van BFS.
2. Besmettingsrisico:
(1) Vlamsmeltafdichting, negatieve druk wordt gegenereerd in de ampul wanneer deze wordt afgekoeld, en een grote hoeveelheid fijne glaschips zal de vloeistof binnendringen onder invloed van negatieve druk, die het product tijdens gebruik zal verontreinigen, en onoplosbare deeltjes kunnen gebruikers schade berokkenen. Aan het gebruik van het product zijn risico's verbonden.
(2) Scherpe breuken van glazen ampul kunnen de gebruiker ook verwonden.
3. Er zijn ook risico's bij sterilisatie bij hoge temperatuur:
(1) Het sterilisatieproces bij hoge temperatuur zal de actieve ingrediënten van sommige medicijnen veranderen en tegelijkertijd "nieuwe stoffen" genereren, die fytotoxische gebeurtenissen veroorzaken.
(2) Sommige producten kunnen niet bij hoge temperatuur worden gesteriliseerd vanwege de beperking van grondstoffen en proces, en voldoen niet aan de vereisten van het steriele productieproces van geneesmiddelen.
(3) Circulatie-stoomsterilisatie" zelf is een zeer riskant proces.
4. Andere nadelen
(1) Apparatuur- en procespijpleidingen, met name de apparatuurcomponenten en transportpijpleidingen na sterilisatie en filtratie, kunnen CIP/SIP niet bereiken.
(2) De componenten van de apparatuur moeten vóór het vullen handmatig worden geassembleerd en debuggen, en het vulgebied moet door personeel worden bediend. Er zijn veel oncontroleerbare factoren en het aseptische garantievermogen is niet goed.
(3) Niet-afbreekbaar afval vervuilt het milieu en voldoet niet aan de eisen van gebruikersveiligheid, operatorveiligheid en milieuveiligheid.
Vriesdroogproces
Veel producten kunnen vanwege de hittebestendigheid geen eindsterilisatie bereiken, dus moeten ze het vriesdroogproces kiezen. Het aseptische vulproces van BFS en het vriesdroogproces zijn beide niet-terminale sterilisatieprocessen. Door het aseptische garantievermogen, de productie-efficiëntie en het productievoordeel van het productieproces te vergelijken, kan worden gezien dat het aseptische vulproces van BFS grote productveiligheid en onvergelijkbare technologische voordelen biedt in vergelijking met het vriesdroogproces.
Het basisproces van vriesdroogtechnologie: flaconflessen en rubbers reinigen en steriliseren → product vullen → semi-stoppen → langdurige bevriezingssublimatie in vriesdroger, drukstop → uit vriesdroger → afdekken aluminium dop → etikettering en verpakking.
De productie van gevriesdroogde producten vereist de aankoop van flacons, rubberen stoppen en aluminium doppen, en vereist een groot magazijn voor opslag. Het vriesdroogproces heeft veel apparatuur, hoogwaardige schone werkplaatsen bezetten een groot gebied, hoge eisen, moeilijke controle en grote investeringen. De route van het vriesdroogproces is lang, het productieproces kan niet onbemand zijn, het product kan niet effectief worden gelekt en onoplosbare deeltjes kunnen niet worden gedetecteerd. Er zijn veel schakels en hoge risico's; lange productiecyclus, hoge kosten, lage output en economische voordelen.